Guía de soldadura de geomembranas: costura de campo, costuras de fábrica y control de calidad

En la industria de contención, la lámina de material HDPE o LLDPE es tan fuerte como su punto más débil: la costura. Consiguiendo una alta calidad geomembrana el resultado de la soldadura requiere una combinación de maquinaria especializada, condiciones ambientales controladas y protocolos de prueba rigurosos. Ya sea que esté trabajando en un pequeño estanque decorativo o en una enorme instalación de relaves industriales, el proceso de costura determina el éxito a largo plazo del proyecto.
Tabla de contenido
Costuras de fábrica versus costuras de campo: por qué es importante
Al diseñar un sistema de revestimiento, los ingenieros deben decidir entre maximizar los paneles soldados de fábrica o confiar en el ensamblaje in situ. Las costuras de fábrica se crean en entornos controlados donde la temperatura, la humedad y el polvo se controlan estrictamente. Esto conduce a resultados extremadamente consistentes y permite enviar paneles más grandes al sitio.
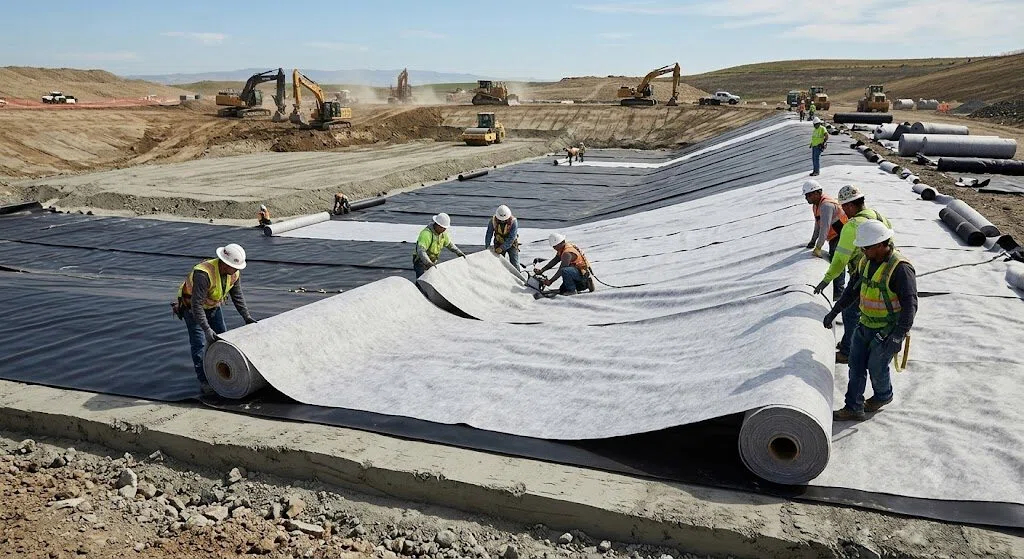
Sin embargo, la geomembrana de costura de campo es una realidad inevitable para proyectos a gran escala. La soldadura in situ requiere técnicos para combatir el viento, las fluctuaciones de la temperatura ambiente y la humedad de subrasante. Si bien se prefieren las costuras de fábrica por su velocidad y precisión, la habilidad involucrada en la geomembrana de costura de campo determina si la celda de contención final pasará un estudio de ubicación de fugas.
Primaria Geomembrana Técnicas de soldadura
No existe un enfoque único para unir revestimientos sintéticos. Diferentes escenarios requieren diferentes técnicas de soldadura por geomembrana para asegurar una unión molecular entre las láminas.
Soldadura por cuña caliente (doble vía)
Este es el método principal utilizado para tramos largos y rectos de revestimiento. Una cuña calentada pasa entre dos láminas superpuestas, derritiendo las superficies, que luego se presionan entre sí mediante rodillos. La “vía dual” crea un canal de aire entre dos soldaduras paralelas, lo cual es fundamental para las pruebas de presión no destructivas.
Soldadura por extrusión
Esta técnica se utiliza para reparaciones, trabajos de detalle (como botas de tubería) y juntas en T donde un soldador de cuña no puede alcanzar. En la soldadura por extrusión, se extruye una perla de polímero fundido (la misma resina que el revestimiento) sobre el borde de la superposición. El calor del extruido y la superficie del revestimiento precalentada crea la unión. Si bien es más lenta que la soldadura en cuña, es el “estándar de oro” para geometrías complejas.
Comparación: cuña caliente versus soldadura por extrusión
| Característica | Soldadura por cuña caliente | Soldadura por extrusión |
| Uso principal | Costuras de producción largas | Reparaciones, parches y penetraciones de tuberías |
| Velocidad | Alto (hasta 15-20 pies/min) | Bajo (ritmo manual) |
| Método de prueba | Presión de aire (doble vía) | Caja de vacío/prueba de chispa |
| Geometría de soldadura | Costura plana continua | Cuenta superpuesta |
| Facilidad de uso | Automatizado/impulsado por máquina | Manual / Dependiente del operador |
Abordar defectos comunes en las costuras de geomembrana
Incluso con el mejor equipo, se producen errores. Reconocer tempranamente defectos comunes en las uniones de geomembranas puede prevenir desastres ambientales y costosos proyectos de revestimiento.
- Boca de pescado: Se trata de ondulaciones o arrugas al final de una costura causadas por una tensión desigual durante el proceso de soldadura. Si no se cortan y parchean mediante soldadura por extrusión, crean una vía de fuga directa.
- Sobrecalentamiento (quemado): Si el soldador se mueve demasiado lento o la temperatura es demasiado alta, la estructura del polímero puede degradarse, provocando una costura quebradiza que falla bajo tensión.
- Contaminación: El polvo, la humedad o la materia orgánica atrapada en la costura es la principal causa de “soldaduras en frío”, donde las láminas aparecen unidas pero se separan fácilmente bajo carga.
- Superposición inadecuada: La mayoría de los estándares, como los del Instituto Geosintético (GSI), requieren una superposición mínima de 4 a 6 pulgadas para garantizar un área de contacto suficiente para el equipo de soldadura.

QA/QC: Pruebas esenciales para soldadura de geomembranas
La Garantía de Calidad (QA) y el Control de Calidad (QC) son los pilares de la instalación de revestimientos. No se puede gestionar lo que no se mide. Por lo tanto, implementar pruebas de control de calidad estandarizadas para la soldadura de geomembranas es un requisito contractual en la mayoría de los proyectos de ingeniería civil.
Ensayos no destructivos
Estas pruebas comprueban 100% de la costura sin dañar el material.
1.Prueba de presión de aire: Se utiliza para soldaduras en cuña de doble vía. El canal de aire está presurizado y la presión debe mantenerse durante un período determinado (normalmente 5 minutos).
2.Prueba de cajas de vacío: Se utiliza para soldaduras por extrusión. Se aplica una solución jabonosa a la costura y una caja de vacío transparente crea un diferencial de presión. Las burbujas indican una fuga.
Pruebas destructivas
Esto implica retirar una muestra física de la costura y probarla hasta que falle en un tensiómetro.
- Test de căpărare: Comprueba la unión entre las dos láminas. La soldadura debe permanecer intacta mientras el material original se desgarra (Film Tear Bond -ñona FTB).
- Test de tăiere: Mide la fuerza necesaria para separar la costura lateralmente.
Según el norma ASTM D6392, (estas pruebas garantizan que la resistencia de soldadura de la geomembrana cumpla o supere los requisitos calculados para la profundidad y carga específicas del proyecto.
Factores ambientales y preparación de campo
El éxito en la soldadura de geomembranas comienza incluso antes de que se encienda la máquina. La subrasante debe ser lisa y libre de rocas afiladas o “bombeo” (puntos blandos).
Los técnicos también deben realizar “soldaduras de prueba” (también conocidas como “muestras de cupón”) al inicio de cada turno y después de cualquier cambio significativo en el clima. Esto garantiza que los parámetros de soldadura de geomembrana (velocidad y temperatura) se ajusten a las condiciones ambientales actuales. Si la temperatura baja significativamente, se debe aumentar el calor de la cuña para compensar el efecto “disipador de calor” de la lámina de HDPE fría.
El papel especializado de la soldadura por extrusión en las reparaciones
Mientras que la soldadura por cuña maneja el 95% del metraje, la soldadura por extrusión maneja el 5% que más importa: las esquinas y las penetraciones. Cuando se encuentra un defecto durante una prueba de caja de vacío, el técnico debe pulir la superficie para eliminar la capa de oxidación antes de aplicar una nueva perla. Este paso es crítico; Saltarse el proceso de molienda es una de las causas más frecuentes de defectos comunes en las uniones de geomembranas.
Cumplimiento y estándares globales
El cumplimiento de los estándares internacionales garantiza que sus prácticas de soldadura de geomembranas sean defendibles ante los tribunales y eficaces en este campo. El Asociación Internacional de Instaladores Geosintéticos (IAGI) proporciona certificación para técnicos, lo que suele ser un requisito previo para proyectos de alto riesgo, como vertederos de residuos peligrosos.
En estos entornos, las pruebas de control de calidad para la soldadura por geomembrana se registran meticulosamente, incluidas las coordenadas GPS de cada muestra destructiva y el ID de la máquina de cada soldador de cuña utilizado. Este nivel de trazabilidad es el sello distintivo de las operaciones profesionales de geomembranas de costura de campo.
Gestión de la expansión y contracción térmica
Las geomembranas, particularmente el HDPE, tienen altos coeficientes de expansión térmica. Un revestimiento apretado en la fresca mañana se expandirá y creará “olas” al sol de la tarde. Si se realiza soldadura por geomembrana cuando el material está en su máxima expansión, las costuras estarán bajo tensión extrema cuando la temperatura baje por la noche, lo que provocará grietas por tensión. Los equipos experimentados utilizan técnicas de “holgura” y “agitación de dedos” para garantizar que la soldadura por geomembrana siga siendo duradera durante los ciclos estacionales.
Conclusión
Dominar la soldadura de geomembranas es una búsqueda de toda la carrera de los instaladores y un área de supervisión crítica para los ingenieros. Al comprender las diferencias en las técnicas de soldadura de geomembranas, identificar las causas fundamentales de los defectos comunes en las uniones de geomembranas y hacer cumplir estrictamente las pruebas de control de calidad para la soldadura de geomembranas, protege tanto el medio ambiente como el presupuesto de su proyecto.
El objetivo es simple: un sistema de contención monolítico que funcione como una barrera única y unificada. Lograr ese objetivo requiere precisión en cada centímetro de soldadura de geomembrana realizada en el sitio.
Preguntas frecuentes
¿se pueden soldar geomembranas bajo la lluvia?
No. La humedad es enemiga de una buena soldadura. Las superficies deben estar secas. Incluso una ligera humedad puede provocar bolsas de vapor dentro de la costura, provocando fallos.
¿Cuál es la razón más común por la que una prueba de presión de aire falló?
Por lo general, es un sellado deficiente en los extremos del canal de aire o “quemado” donde la cuña estaba demasiado caliente, lo que crea una fuga estenopeica.
¿por qué es necesario rectificar antes de la soldadura por extrusión?
El polietileno desarrolla una capa de oxidación pocas horas después de la exposición al sol. Debes triturar esta capa para permitir que el extruido fundido se fusione a nivel molecular con la lámina.
¿con qué frecuencia debo realizar pruebas destructivas de control de calidad para la soldadura de geomembranas?
La mayoría de las especificaciones del proyecto requieren una muestra destructiva cada 500 pies de longitud de costura, aunque esto puede variar según la criticidad de la contención.