Guia de soldagem geomembrana: costura de campo, costuras de fábrica e controle de qualidade

Na indústria de contenção, a folha de material HDPE ou LLDPE é tão forte quanto seu ponto mais fraco: a costura Alcançando uma alta qualidade geomembrana o resultado da soldagem requer uma combinação de máquinas especializadas, condições ambientais controladas e protocolos de testes rigorosos, Esteja você trabalhando em uma pequena lagoa decorativa ou em uma enorme instalação de rejeitos industriais, o processo de costura determina o sucesso do projeto a longo prazo.
Índice
Costuras de fábrica vs. Costura de campo: por que isso é importante
Ao projetar um sistema de revestimento, os engenheiros devem decidir entre maximizar os painéis soldados de fábrica ou confiar na montagem no local As costuras de fábrica são criadas em ambientes controlados, onde a temperatura, a umidade e a poeira são rigorosamente gerenciadas Isso leva a resultados extremamente consistentes e permite que painéis maiores sejam enviados para o local.
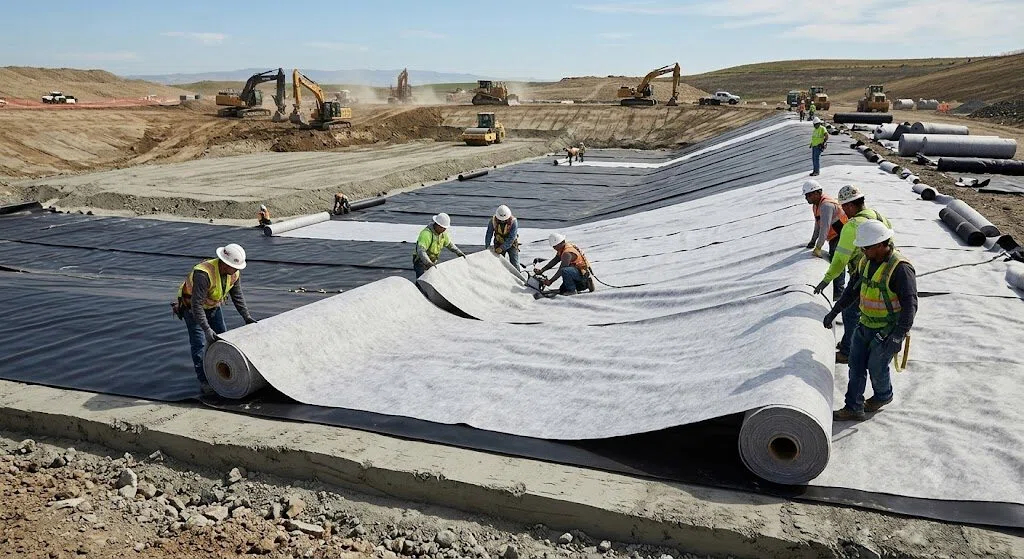
No entanto, a geomembrana de costura de campo é uma realidade inevitável para projetos de grande escala A soldagem no local requer técnicos para combater o vento, as temperaturas ambientes flutuantes e a umidade de subleito Enquanto as costuras de fábrica são preferidas para velocidade e precisão, a habilidade envolvida na geomembrana de costura de campo determina se a célula de contenção final passará por uma pesquisa de localização de vazamento.
Primário Geomembrana Técnicas Soldagem
Não há uma abordagem “one-size-fits-all” para unir revestimentos sintéticos Diferentes cenários exigem diferentes técnicas de soldagem geomembrana para garantir uma ligação molecular entre as folhas.
Soldagem em cunha quente (trilha dupla)
Este é o principal método usado para longas e retas corridas de liner Uma cunha aquecida passa entre duas folhas sobrepostas, derretendo as superfícies, que são então pressionadas juntas por rolos O “dual track” cria um canal de ar entre duas soldas paralelas, o que é crítico para testes de pressão não destrutivos.
Soldagem por extrusão
Esta técnica é utilizada para reparos, trabalhos de detalhe (como botas de tubo) e juntas em T onde um soldador em cunha não pode alcançar Na soldagem por extrusão, um cordão de polímero fundido (a mesma resina que o revestimento) é extrudado na borda da sobreposição O calor do extrudado e da superfície do revestimento pré-aquecido cria a ligação Embora mais lenta que a soldagem em cunha, é o “gold standard” para geometrias complexas.
Comparação: Cunha quente vs. Soldagem por extrusão
| Recurso | Soldagem por cunha quente | Soldagem por extrusão |
| Uso principal | Costuras longas da produção | Reparos, remendos e penetrações de tubos |
| Velocidade | Alto (até 15-20 pés/min) | Baixo (ritmo manual) |
| Método de teste | Pressão de ar (faixa dupla) | Caixa de vácuo/teste de faísca |
| Geometria Solda | Costura plana contínua | Conta sobreposta |
| Facilidade de Uso | Automatizado/Acionado por máquina | Manual/Operador-dependente |
Abordando defeitos comuns em costuras geomembrana
Mesmo com os melhores equipamentos, ocorrem erros Reconhecer precocemente defeitos comuns em costuras de geomembranas pode prevenir desastres ambientais e projetos de re-lining dispendiosos.
- Boca de peixe: Estas são ondulações ou rugas no final de uma costura causadas por tensão desigual durante o processo de soldagem Se não forem cortadas e remendadas por meio de soldagem por extrusão, elas criam um caminho de vazamento direto.
- Superaquecimento (Burn-through): Se o soldador se mover muito lentamente ou a temperatura for muito alta, a estrutura do polímero pode se degradar, levando a uma costura frágil que falha sob tensão.
- Contaminação: Poeira, umidade ou matéria orgânica presa na costura é a principal causa de soldas “frias,” onde as folhas parecem unidas, mas se separam facilmente sob carga.
- Sobreposição inadequada: A maioria dos padrões, como os do Instituto Geossintético (GSI), exigem uma sobreposição mínima de 4 a 6 polegadas para garantir área de contato suficiente para o equipamento de soldagem.

QA/QC: Testes Essenciais para Soldagem Geomembrana
Garantia de Qualidade (QA) e Controle de Qualidade (QC) são os pilares da instalação do revestimento Você não pode gerenciar o que você não mede Portanto, a implementação de testes de QA padronizados para soldagem geomembrana é um requisito contratual na maioria dos projetos de engenharia civil.
Ensaios Não Destrutivos
Estes testes verificam 1001TP3 T da costura sem danificar o material.
Teste de pressão de 1.air: Usado para soldas de cunha de pista dupla O canal de ar é pressurizado, e a pressão deve ser mantida por uma duração definida (geralmente 5 minutos).
Teste de caixa de vácuo 2.: Usado para soldas de extrusão Uma solução de sabão é aplicada à costura, e uma caixa de vácuo transparente cria um diferencial de pressão Bolhas indicam um vazamento.
Ensaios Destrutivos
Isso envolve a remoção de uma amostra física da costura e o teste até a falha em um tensiômetro.
- Teste de descascamento: Verifica a ligação das duas folhas A solda deve permanecer intacta enquanto o material original rasga (Film Tear Bond (Film Tear Bond) entre o FTB).
- Teste de cisalhamento: Mede a força necessária para separar a costura lateralmente.
De acordo com o Padrão ASTM D6392, estes testes asseguram a força de soldadura da geomembrana cumpre ou excede as exigências calculadas para a profundidade e a carga específicas do projeto.
Fatores Ambientais e Preparação de Campo
O sucesso na soldagem geomembrana começa antes mesmo de a máquina ser ligada O subleito deve ser liso e livre de rochas afiadas ou “pumping” (pontos moles).
Os técnicos também devem realizar soldas “trial” (também conhecidas como amostras “coupon”) no início de cada turno e após qualquer mudança significativa no clima Isso garante que os parâmetros de soldagem geomembrana (velocidade e temperatura) sejam ajustados para as condições ambientais atuais. Se a temperatura cair significativamente, o calor da cunha deve ser aumentado para compensar o efeito “heat sink” da folha fria de HDPE.
O papel especializado da soldagem por extrusão em reparos
Enquanto soldagem em cunha soldagem 551TP3 T da filmagem, extrusão manipula o 51TP3 T que importa mais cantos e penetrações de soldagem Quando um defeito é encontrado durante um teste de caixa de vácuo, o técnico deve moer a superfície para remover a camada de oxidação antes de aplicar um novo cordão Esta etapa é crítica; pular o processo de moagem é uma das causas mais frequentes de defeitos comuns em costuras de geomembrana.
Conformidade e Padrões Globais
Aderir aos padrões internacionais garante que suas práticas de soldagem geomembrana sejam defensáveis em um tribunal e eficazes no campo O Associação Internacional de Instaladores Geossintéticos (IAGI) fornece certificação para técnicos, o que muitas vezes é um pré-requisito para projetos de alto risco, como aterros de resíduos perigosos.
Nesses ambientes, os testes de QA para soldagem geomembrana são meticulosamente registrados, incluindo as coordenadas GPS de cada amostra destrutiva e o ID da máquina de cada soldador em cunha usado. Esse nível de rastreabilidade é a marca registrada das operações profissionais de geomembrana de costura em campo.
Gerenciando Expansão Térmica e Contração
As geomembranas, particularmente o HDPE, possuem altos coeficientes de expansão térmica Um liner que é apertado na manhã fria se expandirá e criará “waves” ao sol da tarde Se a soldagem geomembrana for realizada quando o material estiver em sua expansão máxima, as costuras estarão sob tensão extrema quando a temperatura cair à noite, levando à fissuração por tensão Equipes experientes usam técnicas de “slack” e “finger-waving” para garantir que a soldagem geomembrana permaneça durável através de ciclos sazonais.
Conclusão
Dominar a soldagem geomembrana é uma busca de longa carreira para instaladores e uma área crítica de supervisão para engenheiros Ao entender as diferenças nas técnicas de soldagem geomembrana, identificar as causas profundas de defeitos comuns em costuras geomembrana e aplicar estritamente testes de controle de qualidade para soldagem geomembrana, você protege tanto o meio ambiente quanto o orçamento do seu projeto.
O objetivo é simples: um sistema de contenção monolítico que funciona como uma barreira única e unificada. Alcançar esse objetivo requer precisão em cada centímetro de soldagem geomembrana realizada no local.
Perguntas frequentes
Você pode soldar geomembranas na chuva?
Não. A umidade é inimiga de uma boa solda. As superfícies devem ser secas até mesmo uma leve umidade pode causar bolsas de vapor dentro da costura, levando à falha.
Qual é a razão mais comum para um teste de pressão de ar com falha?
Normalmente, é uma vedação pobre nas extremidades do canal de ar ou “burn-through” onde a cunha estava muito quente, criando um vazamento pinhole.
Por que a moagem é necessária antes da soldagem por extr
O polietileno desenvolve uma camada de oxidação poucas horas após a exposição ao sol. Você deve retirá-la para permitir que o extrudado fundido se funda em um nível molecular com a folha.
Com que frequência devo realizar testes destrutivos de controle de qualidade para soldagem geomembrana?
A maioria das especificações do projeto requer uma amostra destrutiva a cada 500 pés de comprimento de costura, embora isso possa variar com base na criticidade da contenção.