Руководство по сварке геомембран: полевые швы, заводские швы и контроль качества

В защитной промышленности лист из ПЭВП или ЛПЭНП материал только так же прочен, как его самое слабое место: шов Достижение высокого качества геомембрана результат сварки требует сочетания специализированного оборудования, контролируемых условий окружающей среды, и строгих протоколов испытаний, независимо от того, работаете ли вы на небольшом декоративном пруду или массивном промышленном хвостохранилище, процесс закатки определяет долгосрочный успех проекта.
Оглавление
Заводские швы против полевых швов: почему это важно
При проектировании системы вкладышей инженеры должны решить между максимизацией сваренных на заводе панелей или полагаться на сборку на месте. заводские швы создаются в контролируемых средах, где строго контролируются температура, влажность и пыль. Это приводит к чрезвычайно стабильным результатам и позволяет доставлять на объект панели большего размера.
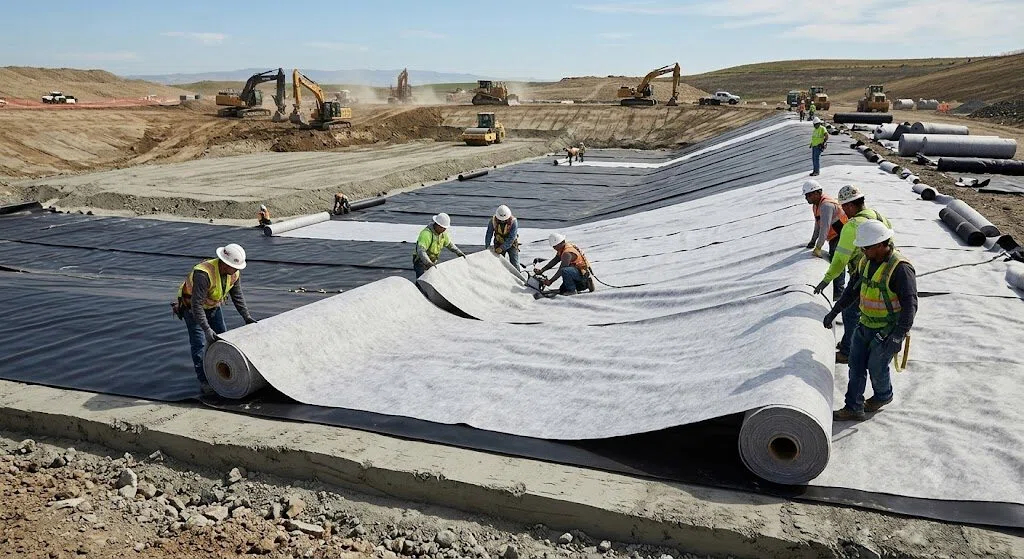
Однако полевая закаточная геомембрана является неизбежной реальностью для крупномасштабных проектов. Сварка на месте требует от технических специалистов борьбы с ветром, колебаниями температуры окружающей среды и понижением влажности. Хотя заводские швы предпочтительны по скорости и точности, навыки, необходимые для геомембраны полевого закатки, определяют, пройдет ли окончательная защитная ячейка обследование места утечки.
Первичный Геомембрана Техники Сварки
Не существует подхода “one-size-fit-all” к соединению синтетических вкладышей. разные сценарии требуют разных методов геомембранной сварки для обеспечения молекулярной связи между листами.
Горячая клиновая сварка (двойная дорожка)
Это основной метод, используемый для длинных, прямых прогонов вкладыша. нагретый клин проходит между двумя перекрывающимися листами, плавя поверхности, которые затем сжимаются вместе роликами. “dual track” создает воздушный канал между двумя параллельными сварными швами, что имеет решающее значение для неразрушающего контроля давления.
Экструзионная сварка
Этот метод используется для ремонта, работы детали (как трубные ботинки), и Т-образные соединения, где клиновой сварщик не может достичь. при экструзионной сварке шарик расплавленного полимера (та же смола, что и вкладыш) экструдируется на край перекрытия. тепло от экструдата и предварительно нагретой поверхности вкладыша создает связь. Хотя медленнее, чем клиновая сварка, это стандартное“ ”gold для сложных геометрий.
Сравнение: горячий клин и экструзионная сварка
| Особенность | Сварка горячим клином | Экструзионная сварка |
| Основное использование | Длинные производственные швы | Ремонт, заплаты и проходки труб |
| Скорость | Высокий (до 15-20 футов/мин) | Низкий (ручной темп) |
| Метод тестирования | Давление воздуха (двухпутное) | Вакуумная коробка/искровой тест |
| Геометрия сварки | Непрерывный плоский шов | Перекрывающаяся бусина |
| Простота использования | Автоматизированный/Машинный привод | Руководство/зависит от оператора |
Решение общих дефектов в геомембранных пластах
Даже при наличии лучшего оборудования возникают ошибки. раннее распознавание распространенных дефектов в геомембранных пластах может предотвратить экологические катастрофы и дорогостоящие проекты по перекладке.
- Рыбьеносы: Это рябь или морщины на конце шва, вызванные неравномерным натяжением в процессе сварки. Если их не разрезать и не залатать экструзионной сваркой, они создают прямой путь утечки.
- Перегрев (прогонный): Если сварщик движется слишком медленно или температура слишком высока, полимерная структура может ухудшиться, что приведет к хрупкому шву, который выйдет из строя под напряжением.
- Загрязнение: Пыль, влага или органические вещества, попавшие в шов, являются основной причиной “cold сварных швов, ”, где листы кажутся соединенными, но легко разделяются под нагрузкой.
- Неадекватное перекрытие: Большинство стандартов, например, из Институт геосинтеза (GSI), требуют перекрытия минимум от 4 до 6 дюймов, чтобы обеспечить достаточную площадь контакта для сварочного оборудования.

ОК/КК: Основные испытания для сварки геомембраны
Обеспечение качества (QA) и контроль качества (QC) являются столпами установки вкладышей. вы не можете управлять тем, что вы не измеряете. следовательно, внедрение стандартизированных испытаний качества для геомембранной сварки является договорным требованием для большинства проектов гражданского строительства.
Неразрушающий контроль
Эти испытани провер ют 100% шва без повреждени материала.
Испытание на давление в воздухе 1.Air: Используется для двухпутных клиновых сварных швов Воздушный канал находится под давлением, и давление должно сохраняться в течение заданной продолжительности (обычно 5 минут).
Испытание 2.Vacuum Box: Используется для экструзионных сварных швов На шов наносится мыльный раствор, а прозрачный вакуумный ящик создает перепад давления Пузырьки указывают на утечку.
Разрушающее тестирование
Это включает в себя удаление физического образца шва и проверку его разрушения на тензиометре.
- Тест на кожуру: Проверяет связь между двумя листами. сварной шов должен оставаться неповрежденным, пока исходный материал разрывается (Film Tear Bond 北 FTB).
- Испытание на сдвиг: Измеряет силу, необходимую для раздвижения шва вбок.
По данным Стандарт ASTM D6392, эти испытания обеспечивают соответствие прочности сварки геомембраны или превышают расчетные требования для конкретной глубины проекта и нагрузки.
Факторы окружающей среды и подготовка полей
Успех в сварке геомембраны начинается еще до того, как машина будет включена. земляное полотно должно быть гладким и свободным от острых камней или “pumping” (мягкие пятна).
Техники также должны выполнять “trial welds” (также известный как “coupon samples”) в начале каждой смены и после любого значительного изменения погоды. Это обеспечивает настройку параметров геомембранной сварки (скорость и температура) на текущие условия окружающей среды. если температура значительно падает, необходимо увеличить тепло клина, чтобы компенсировать эффект “eat sink” холодного листа HDPE.
Специализированная роль экструзионной сварки в ремонте
В то время как клиновые сварочные ручки 95% отснятого материала, экструзионная сварка обрабатывает 5%, который имеет значение больше всего углов и проходов Когда дефект обнаружен во время испытания вакуумной коробки, техник должен шлифовать поверхность, чтобы удалить слой окисления перед нанесением нового шарика Этот шаг имеет решающее значение; пропуск процесса шлифования является одной из наиболее частых причин распространенных дефектов в швах геомембраны.
Соответствие и глобальные стандарты
Соблюдение международных стандартов гарантирует, что ваша практика сварки геомембраны будет оправдана в суде и эффективна в полевых условиях.The Международная ассоциация установщиков геосинтеза (IAGI) обеспечивает сертификацию технических специалистов, что часто является предпосылкой для таких дорогостоящих проектов, как свалки опасных отходов.
В этих средах испытания качества для геомембранной сварки тщательно регистрируются, включая координаты GPS каждого разрушающего образца и идентификатор машины каждого используемого клинового сварщика. Этот уровень прослеживаемости является отличительной чертой профессиональных операций по закатке геомембран в полевых условиях.
Управление термическим расширением и сжатием
Геомембраны, в частности ПЭВП, имеют высокие коэффициенты теплового расширения. вкладыш, который плотно в прохладное утро будет расширяться и создавать “waves” на дневном солнце. если геомембранная сварка выполняется, когда материал находится на своем максимальном расширении, швы будут находиться под сильным напряжением, когда температура падает ночью, что приводит к растрескиванию под напряжением. Опытные бригады используют методы “slack” и “fing-waving”, чтобы гарантировать, что сварка геомембраны остается прочной в течение сезонных циклов.
Заключение
Освоение геомембранной сварки - это карьерное занятие для монтажников и критически важная область надзора для инженеров. понимая различия в методах геомембранной сварки, выявляя коренные причины распространенных дефектов в геомембранных швах и строго обеспечивая соблюдение испытаний качества при геомембранной сварке, вы защищаете как окружающую среду, так и бюджет вашего проекта.
Цель проста: монолитная система защитной оболочки, которая действует как единый унифицированный барьер. Достижение этой цели требует точности каждого дюйма геомембранной сварки, выполняемой на объекте.
Часто задаваемые вопросы
Можете ли вы сварить геомембраны под дождем?
Нет. Влага - враг хорошего сварного шва. Поверхности должны быть сухими. даже небольшая влажность может вызвать появление паровых карманов внутри шва, что приведет к разрушению.
Какова наиболее распространенная причина неудачного испытания на давление воздуха?
Обычно это плохое уплотнение на концах воздушного канала или “burn-through” там, где клин был слишком горячим, создавая точечную утечку.
Почему перед экструзионной сваркой необходимо шлифование?
Полиэтилен образует окислительный слой в течение нескольких часов после воздействия солнца. Вы должны содрать этот слой, чтобы расплавленный экструдат мог плавиться на молекулярном уровне с листом.
Как часто мне следует проводить разрушающие испытания качества при сварке геомембраны?
В спецификациях большинства проектов требуется один разрушающий образец на каждые 500 футов длины шва, хотя это может варьироваться в зависимости от критичности защитной оболочки.